


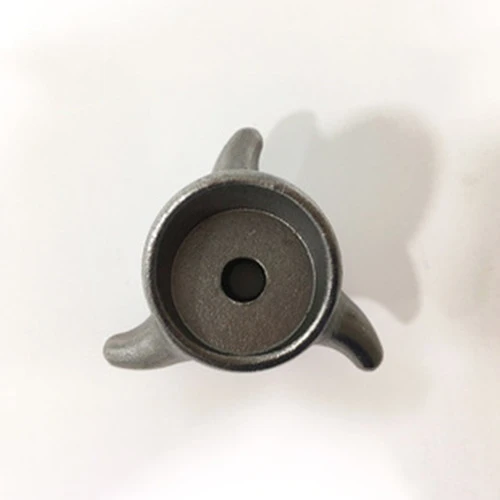

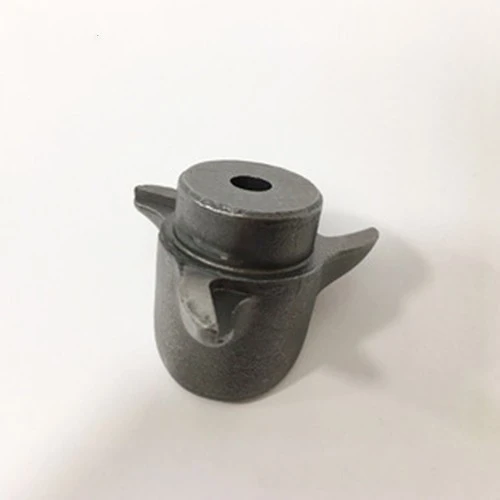

SKD11 হারানো মোম বিনিয়োগ কাস্টিং
SKD11 হল একটি সাধারণ-উদ্দেশ্যের কোল্ড ওয়ার্ক ডাই স্টিল যার উচ্চ পরিধান প্রতিরোধ ক্ষমতা এবং শক্ততা, উচ্চ কার্বন, এবং উচ্চ ক্রোমিয়াম অ্যালয় টুল স্টিল এবং ভ্যাকুয়াম-ডিগ্যাসড রিফাইন্ড স্টিল।
পণ্য পরিচিতি
|
SKD11 মোম বিনিয়োগ ঢালাই হারিয়েছে |
|||||||
|
আইটেম |
উপাদান |
উৎপাদন প্রক্রিয়া |
সিন্টারিং তাপমাত্রা |
ছাঁচ |
কাস্টম |
||
|
SKD11 মোম বিনিয়োগ ঢালাই হারিয়েছে |
SKD11 |
গলিত ছাঁচ ঢালাই |
1380 ডিগ্রী |
কাস্টমাইজ করা |
হ্যাঁ |
||
|
রাসায়নিক রচনা |
C: 1.4~1.6 Si এর থেকে কম বা সমান 0.40 Mn কম বা সমান 0.60 P 0.030 এর থেকে কম বা সমান S 0.030 এর থেকে কম বা সমান Cr: 11৷{1}}৷{2}} Mo: 0৷{1}}.20 Ni 0.50 এর চেয়ে কম বা সমান V: 0.20-0.50 Cu এর থেকে কম বা সমান 0.25 |
||||||
|
উপলব্ধ উপকরণ |
কার্বন স্টিল, অ্যালয় স্টিল, অ্যালুমিনিয়াম অ্যালয়, লো-কার্বন স্টেইনলেস স্টিল, টাইটানিয়াম অ্যালয় (TI, TC4), কপার অ্যালয়, হাই টেম্পারেচার অ্যালয় (718, 713) |
||||||
|
মসৃণতা |
মাত্রিক নির্ভুলতা |
পণ্যের ঘনত্ব |
চেহারা চিকিত্সা |
উপযুক্ত ওজন |
|||
|
রুক্ষতা 1-5μm |
(±0.1%-±0.5%) |
7.8g/CM³ |
গ্রাহকের প্রয়োজনীয়তা অনুযায়ী |
3g-4কেজি) |
|||
SKD11 হল একটি সাধারণ-উদ্দেশ্যের কোল্ড ওয়ার্ক ডাই স্টিল যার উচ্চ পরিধান প্রতিরোধ ক্ষমতা এবং শক্ততা, উচ্চ কার্বন, এবং উচ্চ ক্রোমিয়াম অ্যালয় টুল স্টিল এবং ভ্যাকুয়াম-ডিগ্যাসড রিফাইন্ড স্টিল। ইস্পাত খাঁটি এবং ভাল শক্ততা এবং ছোট quenching বিকৃতি আছে. এই ইস্পাত স্ফেরোয়েডাইজিং অ্যানিলিং দ্বারা নরম করা হয়েছে এবং ভাল প্রক্রিয়াযোগ্যতা রয়েছে। কার্বাইড কণাগুলি সূক্ষ্ম এবং অভিন্ন, তাই মলিবেডেনাম এবং ভ্যানাডিয়ামকে শক্তিশালী করার উপাদানগুলির বিশেষ সংযোজনের কারণে ক্র্যাকিং নিভানোর বিষয়ে চিন্তা করার দরকার নেই।
ফাংশন
SKD11 হিটাচি এবং ডাটং স্টিল প্ল্যান্ট দ্বারা উত্পাদিত হয়। হিটাচির SKD11-এর ট্রেড নাম হল SLD (সর্বশেষ উন্নত সংস্করণটিকে SLD-MAGIC বলা হয়), এবং Datong Steel Plant-এর ট্রেড নাম হল DC11। উভয়েরই মূল ভূখণ্ড চীনে কারখানা রয়েছে, শিল্পে সর্বাধিক পরিচিত এবং সর্বোচ্চ দাম রয়েছে। এই ইস্পাতটি একটি এয়ার-কুলড হার্ডেনিং কোল্ড ওয়ার্ক ডাই স্টিল যা আন্তর্জাতিকভাবে ব্যাপকভাবে ব্যবহৃত হয়। একটি বৈদ্যুতিক চুল্লিতে গন্ধযুক্ত এবং ইলেক্ট্রো স্ল্যাগ দ্বারা পুনরায় দ্রবীভূত করা হয়, এতে উচ্চ বিশুদ্ধতা, আরও ভাল শক্ততা, অভিন্ন গঠন, ভাল উচ্চ-তাপমাত্রার শক্তি, কঠোরতা এবং উচ্চ-তাপমাত্রার ক্লান্তি প্রতিরোধ ক্ষমতা রয়েছে এবং তাপমাত্রার আকস্মিক পরিবর্তন সহ্য করতে পারে।
High hardness and high wear resistance. The eutectic carbide is uniform, has good toughness, and is not easy to crack. The hardness after quenching is >62HRC। 525 ডিগ্রিতে নাইট্রাইডিং ট্রিটমেন্টের সময় হল 20h/30h/60h, এবং নাইট্রাইডিং স্তরের গভীরতা হল 0.25mm/0। 30 মিমি/0 35 মিমি, এবং অংশ পৃষ্ঠ কঠোরতা 1250HV হয়; 570 ডিগ্রিতে নাইট্রাইডিং ট্রিটমেন্টের সময় 2 ঘন্টা, এবং নাইট্রাইডিং লেয়ারের গভীরতা 10 ~ 20μm, অংশ পৃষ্ঠের কঠোরতা 950HV।
সংশ্লিষ্ট ব্র্যান্ড
চায়না জিবি স্ট্যান্ডার্ড গ্রেড Cr12Mo1V, চায়না তাইওয়ান CNS স্ট্যান্ডার্ড গ্রেড SKD11, জার্মান DlN স্ট্যান্ডার্ড ম্যাটেরিয়াল নম্বর 1.26o1, জার্মান DIN স্ট্যান্ডার্ড গ্রেড x165CrMoV12, জাপানিজ জিস স্ট্যান্ডার্ড গ্রেড SKD11, কোরিয়ান Ks স্ট্যান্ডার্ড গ্রেড STD11, ইতালিয়ান UN1 স্ট্যান্ডার্ড গ্রেড , সুইডিশ SS স্ট্যান্ডার্ড গ্রেড 2310, স্প্যানিশ UNE স্ট্যান্ডার্ড গ্রেড X160CrM0V12, আমেরিকান AISi/sAE স্ট্যান্ডার্ড গ্রেড D2, রাশিয়ান roCT স্ট্যান্ডার্ড গ্রেড x12M।
চারিত্রিক
1. ভাল উচ্চ-তাপমাত্রা শক্তি এবং বলিষ্ঠতা, ভাল পরিধান প্রতিরোধের, এবং কাটা সহজ;
2. SKD11 হারানো মোম বিনিয়োগ ঢালাই উচ্চ শক্তি, বলিষ্ঠতা এবং তাপ প্রতিরোধের ভারসাম্য সহ এক ধরণের ঠান্ডা ছাঁচ ইস্পাত। সাম্প্রতিক বছরগুলিতে, আইসোট্রপিক পণ্যগুলির বিকাশের সাথে, এটি ক্রমবর্ধমানভাবে উচ্চ কঠোরতা এবং অন্যান্য দিকগুলিতে বিকশিত হয়েছে। এটি ছাঁচের জীবন প্রসারিত করতে পারে। এটি দীর্ঘ, আরো স্থিতিশীল কর্মক্ষমতা আছে, প্রক্রিয়া করা সহজ, এবং ছোট তাপ চিকিত্সা বিকৃতি আছে।
বৈশিষ্ট্য
(1) ভ্যাকুয়াম ডিগাসিং এবং পরিশোধন করা হয়, তাই অভ্যন্তরীণ গুণমান অত্যন্ত পরিষ্কার।
(2) ভাল machinability.
(3) হার্ডনেবিলিটি ভাল এবং ফাটল নিভানোর বিষয়ে চিন্তা না করে এয়ার কুলিংয়ের মাধ্যমে শক্ত করা যায়।
(4) তাপ চিকিত্সা বিকৃতি খুব ছোট, এবং quenching বিচ্যুতি অত্যন্ত ছোট, যা স্পষ্টতা প্রয়োজনীয়তা সঙ্গে ছাঁচ জন্য সবচেয়ে উপযুক্ত.
(5) এটির চমৎকার পরিধান প্রতিরোধ ক্ষমতা রয়েছে এবং এটি স্টেইনলেস স্টীল বা উচ্চ-হার্ড উপকরণের জন্য পাঞ্চিং ডাই হিসাবে ব্যবহারের জন্য সবচেয়ে উপযুক্ত।
(6) ভাল দৃঢ়তা.
ক্রায়োজেনিক চিকিৎসা
সর্বোচ্চ কঠোরতা এবং মাত্রিক স্থিতিশীলতা পাওয়ার জন্য, ছাঁচটি নিভানোর পরপরই -70 ডিগ্রি সেলসিয়াস থেকে -80 ডিগ্রি সেলসিয়াসে ক্রায়োজেনিকভাবে ঠাণ্ডা করা হয়, 3-4 ঘণ্টার জন্য রাখা হয়, এবং তারপর টেম্পারড করা হয়। ক্রায়োজেনিকভাবে চিকিত্সা করা সরঞ্জাম বা ছাঁচের কঠোরতা প্রচলিত তাপ চিকিত্সার চেয়ে 1 বেশি। -3এইচআরসি। জটিল আকার এবং আকারে বড় পরিবর্তন সহ অংশগুলির জন্য, ক্রায়োজেনিক চিকিত্সার সময় ফাটল হওয়ার ঝুঁকি রয়েছে।
নাইট্রাইডিং ট্রিটমেন্ট
ছাঁচ বা ওয়ার্কপিসের নাইট্রাইডিং ট্রিটমেন্টের পরে, পৃষ্ঠে উচ্চ কঠোরতা এবং নির্দিষ্ট জারা প্রতিরোধের সাথে শক্ত কাঠামোর একটি স্তর তৈরি হয়।
• 525 ডিগ্রীতে নাইট্রাইডিং
ওয়ার্কপিসের পৃষ্ঠের কঠোরতা প্রায় 1250HV। নাইট্রাইডিং স্তরে নাইট্রাইডিং সময়ের প্রভাব নীচের টেবিলে দেখানো হয়েছে। নাইট্রাইডিং সময় (ঘন্টা) 20 30 60 নাইট্রাইডিং স্তর গভীরতা মিমি 0৷{3}}৷{4}}.35
• 570 ডিগ্রিতে নরম নাইট্রাইডিং চিকিত্সা
ওয়ার্কপিসের পৃষ্ঠের কঠোরতা প্রায় 950HV। সাধারণত, নরম নাইট্রাইডিং ট্রিটমেন্টে 2 ঘন্টা সময় লাগে এবং শক্ত স্তরের গভীরতা 10-20um পর্যন্ত পৌঁছাতে পারে। ছাঁচের ভিত্তিটি নাকাল বা কম-তাপমাত্রার টেম্পারিং অবস্থায় কাজ করলে গ্রাইন্ডিং ক্র্যাকিংয়ের ঝুঁকি থাকে। ফাটল রোধ করার জন্য, ছোট গ্রাইন্ডিং ফিডগুলি একাধিক নাকালের জন্য ব্যবহার করা উচিত এবং ভাল জল ঠান্ডা করার অবস্থা যোগ করা উচিত।
যখন জটিল আকার বা বড় আকারের ছাঁচগুলি তারের কাটার দ্বারা প্রক্রিয়া করা হয়, তখন সাধারণত তারের কাটার দ্বারা ছাঁচগুলি প্রক্রিয়াজাত করা হলে ক্র্যাকিং ঘটবে।
ক্র্যাকিং প্রতিরোধ করার জন্য, তাপ চিকিত্সার চাপ কমাতে বা ছাঁচের ভিত্তির উপর গহ্বর প্রিপ্রসেসিং সঞ্চালনের জন্য গ্যাস নিভানোর এবং উচ্চ-তাপমাত্রার টেম্পারিং ব্যবহার করার পরামর্শ দেওয়া হয়।
তাপ চিকিত্সা
নিভে যাওয়া: প্রথমে 700~750 ডিগ্রীতে প্রিহিট করুন, তারপর 1000~1050 ডিগ্রীতে গরম করুন এবং স্থির বাতাসে ঠান্ডা করুন। 6 ইঞ্চির বেশি পুরুত্বের স্টিলের সরঞ্জামগুলির জন্য, সেগুলিকে 980~1030 ডিগ্রিতে গরম করা এবং তেলে নিভিয়ে দেওয়া ভাল৷
টেম্পারিং: 150 ~ 200 ডিগ্রীতে গরম করা, এই তাপমাত্রায় থাকা, এবং তারপর স্থির বাতাসে ঠান্ডা করা।
কঠোরতা: HRC 61 বা তার উপরে।
অ্যানিলিং: 800 ~ 850 ডিগ্রীতে তাপ করুন, এই তাপমাত্রায় 1 ~ 3 ঘন্টা থাকুন এবং চুল্লিতে ধীরে ধীরে ঠান্ডা হতে দিন।
ফরজিং: 1050-950 ডিগ্রি।
quenching এবং tempering স্পেসিফিকেশন
quenching তাপমাত্রা 1010 ডিগ্রী, বায়ু শীতল. টেম্পারিং তাপমাত্রা 200 ডিগ্রি, কঠোরতা 58 ~ 60HRC।
সনাক্তকরণ সিস্টেম

কপার সিলিকা সল ইনভেস্টমেন্ট কাস্টিং


অনুসন্ধান পাঠান
